Dies ist eine alte Version des Dokuments!
Mischvorgänge im Gleichdrall-Doppelschneckenextruder
Um eine Gesamtbeschreibung der Mischwirkungen innerhalb eines Gleichdrall-Doppelschneckenextruders zu erhalten, muss man zwischen drei verschiedenen Mischwirkungen unterscheiden [1–17]:
- Längsmischgrad, bedingt durch die Verweilzeitverteilung,
- Distributives Mischen (Verteilmischen), bedingt durch die laminare Scherströmung im Extruder,
- Dispersives Mischen (Zerteilmischen), bedingt durch die Schubspannungsverteilung im Extruder.
Diese drei Effekte sind in der Abbildung dargestellt
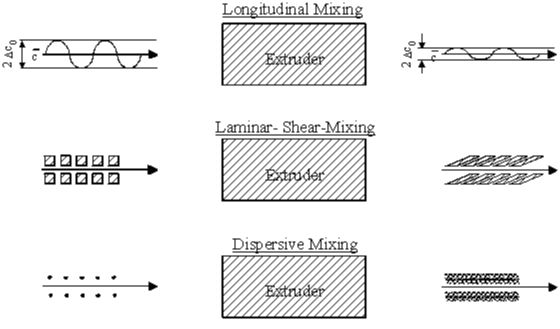
Abbildung: Mischwirkungen
Beurteilung der Verteilerqualität
Einer der wichtigsten Kennwerte zur Bewertung der Mischfähigkeit ist die Verweilzeitverteilung. Näherungsgleichungen zur Berechnung der Verweilzeit wurden von verschiedenen Autoren veröffentlicht. Diese Modelle verwenden die minimale und die mittlere Verweilzeit, um die Verweilzeitverteilung zu berechnen.
Längsmischgrad
Zur quantitativen Beurteilung verschiedener Schneckenmaschinenkonzepte müssen Qualitätsmaße definiert werden.
Die Varianz der Wahrscheinlichkeitsdichtefunktion
$$\sigma^2 = \int_{\Theta_1}^{\infty} (\Theta - 1)^2 f(\Theta)d\Theta$$
beschreibt das Längsmischvermögen [3, 4].
Je größer die Varianz der Wahrscheinlichkeitsdichtefunktion ist, umso besser ist die Längsmischung. Die Lösung des Integrals beschreibt die Varianz $\sigma^2$ in Abhängigkeit von der kürzesten dimensionslosen Verweilzeit $\Theta_1$. Der Varianzverlauf ist im Bild für die Gleichdrall-Doppelschnecke und andere Schneckenmaschinen dargestellt.
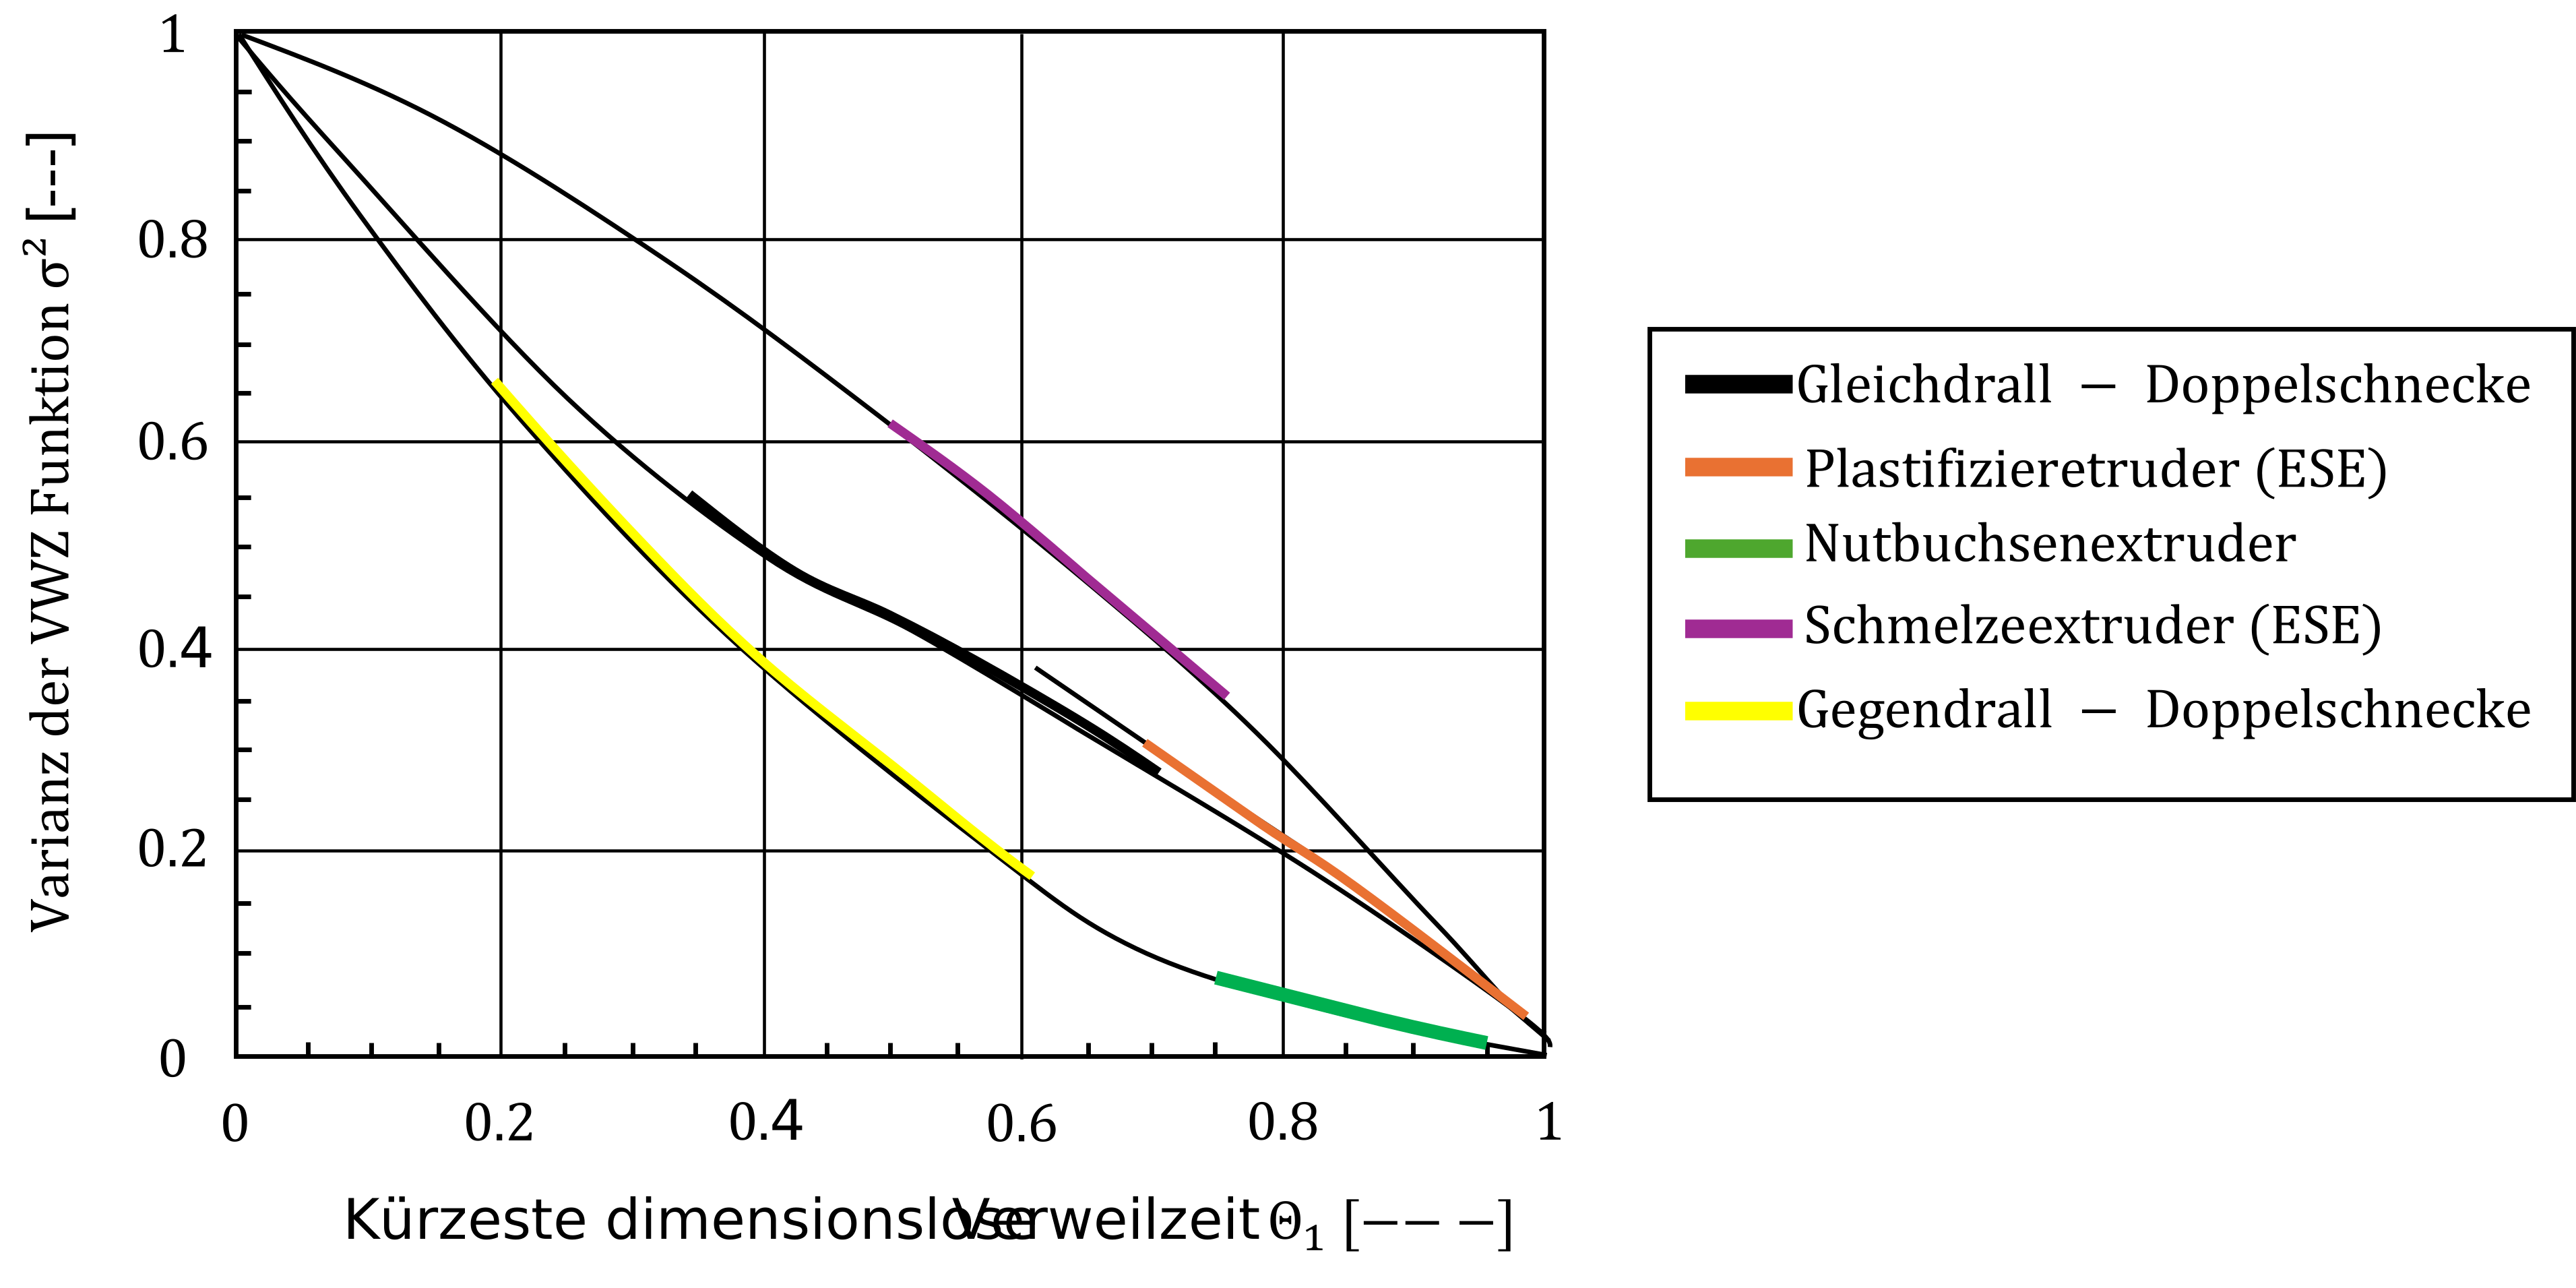
Abbildung: Varianz als Funktion der kürzesten dimensionslosen Verweilzeit
Die fettgedruckten Linien kennzeichnen den üblichen Arbeitsbereich der jeweiligen Maschine. Der Varianzverlauf darf nur innerhalb deren Arbeitsbereich betrachtet werden. Die unterschiedlichen Schneckengeometrien werden durch die daraus resultierenden Werte für $\Theta_1$ berücksichtigt. Für $\Theta_1 = 1$ nimmt die Varianz den Wert Null an (Blockströmung). Der ideale Mischer mit $\Theta_1 = 0$ besitzt eine Varianz von eins [13 - 16]. Konventionelle Einschneckenplastifizierextruder arbeiten im Bereich von $0,7 < \Theta_1 < 0,85$ [15]. Im Vergleich mit der Varianzfunktion für einen reinen Einschneckenschmelzeextruder, dessen Betriebsbereich auf $0,5 < \Theta_1 < 0,75$ [15] eingeschränkt ist, liefert der Plastifizierextruder niedrigere Werte für die Varianz, d.h. es werden schlechtere Längsmischgrade erreicht.
Der Varianzverlauf der Gleichdrall-Doppelschnecke ist fast identisch mit dem des konventionellen Einschneckenplastifizierextruders. Der Arbeitsbereich der Gleichdrall-Doppelschnecke ist jedoch in Richtung kleinerer, kürzester dimensionsloser Verweilzeiten verschoben. Dadurch lassen sich höhere Varianzen für die Gleichdrall-Doppelschnecke erreichen. Im Arbeitsbereich von $0,35 < \Theta_1 < 0,7$ [7, 17, 18] kann die Varianz mit:
$$\sigma^2 = 0,8 - 0,75 \Theta_1$$
approximiert werden. Die maximal erreichbare Varianz liegt dann bei ca. $\sigma^2 = 0,55$. Wird die Gleichdrall-Doppelschnecke mit dem gegenläufigen Doppelschneckenextruder verglichen, so zeigt sich, dass die Gleichdrall-Doppelschnecke auch hier in weiten Bereichen höhere Varianzen, d.h. gute Längsmischgrade, erreicht.
Axialer Mischkoeffizient
Die Knetblöcke sind hauptverantwortlich für die erzielte Mischwirkung. Deshalb wurden von H. Werner [19] spezielle Knetscheibenkombinationen hinsichtlich ihrer Mischwirkung untersucht. Zur Beurteilung der Mischgüte führt er den axialen Mischkoeffizient [19] ein. Dieser wird hier wie folgt definiert:
$$\sigma_M = \frac{\dot{V}_x}{\dot{V_z}}$$
In Verbindung mit den ideal gemischten Knetscheibenkammern ist der axiale Mischkoeffizient ein Maß für die Breite der Verweilzeitverteilung. Der axiale Mischkoeffizient ist definiert als das Verhältnis von Leckvolumenstrom zu volumetrischem Durchsatz für eine Knetscheibenkombination. Da diese Volumenströme mit den vorgestellten Gleichungen berechnet werden können, ist der axiale Mischkoeffizient für förderaktive Knetblöcke berechenbar. Dabei wurde die Definition hier auch auf gewöhnliche Schneckenelemente ausgedehnt. Exemplarisch sind die Mittelwerte für den axialen Mischkoeffizient nach:
$$\overline{\sigma_M} = \frac{\sum_i(\sigma_M L_{Ele})_i}{\sum_i(L_{Ele})_i}$$
Dabei wurde jeweils als wirksame Schneckenlänge die Schneckenfunktionslänge abzüglich der Koordinate des Aufschmelzbeginns in der Berechnung bewertet. Es zeigt sich eine Korrelation zwischen dem so ermittelten axialen Mischkoeffizienten und der Varianz. Da beide Größen ein Maß für die Breite der Verweilzeitverteilung sind, ist dies zu erwarten.
Literatur
[1] Potente, H.: Rechnergestützte Extruderauslegung., Kunststofftechnisches Seminar, Paderborn, 1991
[2] Fornefeld, A.: Approximationsgleichungen zur Auslegung von Mehrzonen-Plastifiziereinheiten mit Scher- und Mischelementen, Dissertation, Universität Paderborn,, 1987
[3] Koch, M.: Berechnung und Auslegung von Nutbuchsenextrudern, Dissertation, Universität Paderborn, 1987
[4] Schultheis, S.M.: Approximationsgleichungen zur Auslegung von gegenläufigen Doppelschneckenextrudern, Dissertation, Universität Paderborn, 1987
[5] Schulte, H.: Grundlagen zur verfahrenstechnischen Auslegung von Spritzgießplastifiziereinheiten, Dissertation, Universität Paderborn, 1990
[6] Kessler, H.: Modell zum stationären und instationären Mischen in konventionellen Einschneckenextrudern, Dissertation, Universität Paderborn, 1991
[7] Potente, H.; Ansahl, J.: Verweilzeitcharakteristik von dichtkämmenden Gleichdrall-Doppelschneckenextrudern, Kunststoffe, 80(1990)8, 926-932
[8] Ottino, J.M.; Chella, R.: Laminar Mixing of Polymeric Liquids; a brief rewiew and recent Theoretical Developments, Polymer Engineering and Science, 23(1983)7, 357-379
[9] Raasch, J.: Beanspruchung und Verhalten suspendierter Festsstoffteilchen in Scherströmungen hoher Zähigkeit,1961
[10] Krekel, J.: Herstellung und Messung von Scherströmungen mit extrem großer Schubspannung und ihr Einfluss auf die Zerkleinerung von Agglomeraten, 1964
[11] Pahl, M.H.: Mischen in Schneckenmaschinen, Teil 1 : Homogenisieren , Chem.-Ing.-Tech., 57(1985)5, 421-430
[12] Pahl, M.H.: Mischen in Schneckenmaschinen, Teil 2: Suspendieren, Desagglomerieren und Emulgieren, Chem.-Ing.-Tech., 57(1985)6, 506-510
[13] Potente, H.: An Analysis of Residence Time Distribution in Plasticating Extruders , Advances in Polymer Technology, 4(1984)2, 147-154
[14] Potente, H.; Lappe, H.: Verweilzeit- und Längsmischgradgleichungen für Schmelzeextruder, Kunststoffe, 75(1985)11, 855-858
[15] Lappe, H.: Untersuchung zum Verweilzeitverhalten von Schmelze- und konventionellen Plastifizierextrudern, 1985
[16] Potente, H.: Zum Mischen rheologisch inhomogener Stoffsysteme auf Einschneckenmaschinen, Rheologica Acta, 27(1988)4, 410-417
[17] Potente, H.: Ansahl, J.; Optimierung von Schneckenpaaren für die Aufbereitung und Verarbeitung von vorwiegend Polyolefinen auf gleichsinnig drehenden Zweischneckenmaschinen, DFG Forschungsvorhaben Po 171/ 16-1, 1990
[18] Potente, H.: Ansahl, J.: Residence Time Characteristics of Tightly Intermeshing Co-Rotating Twin Screw Extruders, Kunststoffe German Plastics, 80(1990)8, 29-32
[19] Werner, H.: Das Betriebsverhalten der zweiwelligen Knetscheiben-Schneckenpresse vom Typ ZSK bei der Verarbeitung von hochviskosen Flüssigkeiten, Dissertation an der Universität München, 1976