Dies ist eine alte Version des Dokuments!
====== Scale-Up ======
title <caption>caption</caption>
Modelltheorie
Aus wirtschaftlichen Gründen erfolgt die Entwicklung neuer Rezepturen im Bereich der Polymerverarbeitung in der Regel auf Labormaschinen. Erst wenn eine angemessene Produktqualität erreicht ist, wird mit der Übertragung des Verfahrens auf die Produktionsmaschine begonnen. Aufgrund dieses zweistufigen Ansatzes kommt der Übertragung von Verfahren und Betriebspunkten in der Polymerverarbeitung eine zentrale Bedeutung zu. Um das Risiko von Qualitätsverlusten während des Scale-ups zu minimieren, erscheint die Anwendung von Modellgesetzen sinnvoll. Diese Modellgesetze basieren auf den Grundlagen der Ähnlichkeitstheorie [1].
Ausgangspunkt dieses Ansatzes ist der erste Hauptsatz der Thermodynamik für einen stationären Strömungsprozess.
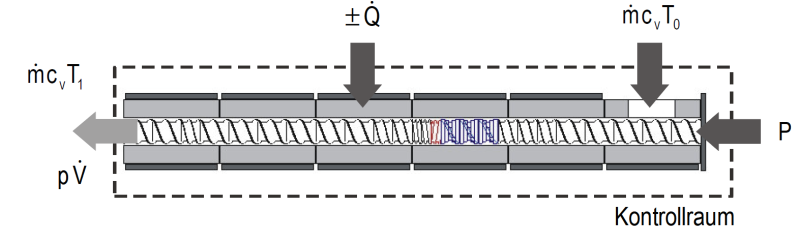 Abbildung: Energiebilanz eines Doppelschneckenextruders.
$$P + \dot{Q} = \dot{m} c_v \Delta T + p \dot{V} \tag{1}$$
Durch Umformung ergibt sich das Theorem in dimensionsloser Form:
$$\frac{P}{\dot{m} c_v \Delta T} + \frac{\dot{Q}}{\dot{m} c_v \Delta T} = 1 + \frac{p \dot{V}}{\dot{m} c_v \Delta T} \tag{2}$$
In dieser Form setzt es sich aus drei dimensionslosen Kennzahlen zusammen, die den Betriebspunkt eines Extruders eindeutig beschreiben.
$$\Pi_P = \frac{P}{\dot{m} c_v \Delta T} \tag{3}$$
$$\Pi_{\dot{Q}} = \frac{\dot{Q}}{\dot{m} c_v \Delta T} \tag{4}$$
$$\Pi_{p,T} = \frac{p \dot{V}}{\dot{m} c_v \Delta T} \tag{5}$$
Mit den Gleichungen 3 bis 5 sind die grundlegenden Kennzahlen für die Aufstellung der Modellgesetze bestimmt.
Für die Berechnung des Druck-Durchsatz-Verhaltens und der Maschinenleistung bei gleichsinnig drehenden Doppelschneckenextrudern ist darüber hinaus die Kenntnis des Geschwindigkeitsprofils der Polymerschmelze im Schneckenkanal von entscheidender Bedeutung. Um identische Strömungsverhältnisse in Modell- und Hauptausführung zu erhalten, liegt es daher nahe, die Invarianz des normierten Geschwindigkeitsprofils im Kanal zu postulieren. Dieses Postulat entspricht, wie Mayer [2] gezeigt hat, dem von Potente [3] formulierten Postulat eines konstanten dimensionslosen Druckgefälles für beide Maschinen. Wie Potente [3] weiterhin darlegt, kann ein konstantes dimensionsloses Druckgefälle nur unter der Bedingung eines konstanten Gangsteigungswinkels $\varphi_s$ realisiert werden.
$$\frac{\varphi_s}{\varphi_{s,0}} = \left(\frac{D}{D_0}\right)^0 \tag{6}$$
Betrachtet man eine vollständig mit Schmelze gefüllte Dosierzone eines gleichsinnig drehenden Doppelschneckenextruders, so setzt sich der Gesamtvolumenstrom bei Vernachlässigung der Leckströmung aus einem Anteil infolge Schleppströmung und einem Anteil infolge Druckströmung zusammen [4]. Für Newtonsche Flüssigkeiten gilt dabei:
$$\dot{V} = \dot{V}_z - \dot{V}_p \tag{7}$$
Durch Umformung kann Gleichung 7 in Gleichung 8 überführt werden:
$$\dot{V} = \left(1 - \frac{\dot{V}_p}{\dot{V}_z}\right) \dot{V}_z \tag{8}$$
Der Quotient in dieser Gleichung wird als Druckströmungs-/Schleppströmungsverhältnis beziehungsweise als dimensionsloses Druckgefälle bezeichnet. Er beeinflusst unter anderem die Homogenität der Schmelze und muss auch für Potenzgesetzfluide konstant sein. Unter dieser Bedingung gilt:
$$\dot{V} \sim \dot{V}_z \sim b h D N \tag{9}$$
Für konstante Stoffwerte und einen konstanten Gangsteigungswinkel sowie unter Einführung der zunächst rein formalen Zusammenhänge
$$v \sim D N \quad b \sim D \quad h \sim D^{\psi} \quad N \sim D^{-\chi} \tag{10}$$
ergibt sich für den Massedurchsatz:
$$\dot{m} = \dot{V} = \left(\frac{D}{D_0}\right)^{2+\psi-\chi} \tag{11}$$
Unter Berücksichtigung der vorgegebenen Anforderungen und auf Basis eines variablen Schneckenlängen-/Durchmesserverhältnisses (L/D) ergeben sich mit den in Gl. 3 bis 5 definierten Kennzahlen die in der nachstehenden Tabelle dargestellten Modellgesetze. Dabei werden zwei Fälle unterschieden:
Fall 1: $T_1$ beziehungsweise $T_1-T_0$ = konstant
Fall 2: $T_1$ beziehungsweise $T_1-T_0$ = variabel
Während der erste Fall von einer konstanten Schmelzetemperatur an der Schneckenspitze beziehungsweise von einer konstanten Schmelzetemperaturdifferenz im Homogenisierabschnitt ausgeht, darf diese im zweiten Fall variieren. Dabei wird angenommen, dass die Differenz der Schmelzetemperaturen an der Schneckenspitze eine Potenzfunktion der Schergeschwindigkeit ist.
$$T_1 - T_{1,0} \sim \dot{\gamma}^{-\xi} \tag{12}$$
Tabelle: Modellgesetze
| Parameter | Fall 1 $T_1-T_0$ = konstant | Fall 2 $T_1-T_0$ = variabel |
|---|---|---|
| $\frac{L}{L_0}$ | $\left(\frac{D}{D_0}\right)^{1+\omega}$ | $\left(\frac{D}{D_0}\right)^{1+\omega}$ |
| $\frac{h}{h_0}$ | $\left(\frac{D}{D_0}\right)^{\psi}$ | $\left(\frac{D}{D_0}\right)^{\psi}$ |
| $\frac{N}{N_0}$ | $\left(\frac{D}{D_0}\right)^{-\chi}$ | $\left(\frac{D}{D_0}\right)^{-\chi}$ |
| $\frac{\dot{m}}{\dot{m}_0}$ | $\left(\frac{D}{D_0}\right)^{2+\psi-\chi}$ | $\left(\frac{D}{D_0}\right)^{2+\psi-\chi}$ |
| $\frac{P}{P_0}$ | $\left(\frac{D}{D_0}\right)^{2+\psi-\chi}$ | $\left(\frac{D}{D_0}\right)^{\psi(1+\kappa_p)-\chi(1-\kappa_p)+\kappa_p(2-\xi)}$ |
| $\frac{\dot{Q}}{\dot{Q}_0}$ | $\left(\frac{D}{D_0}\right)^{2+\psi-\chi}$ | $\left(\frac{D}{D_0}\right)^{\psi(1+\kappa_p)-\chi(1-\kappa_p)+\kappa_p(2-\xi)}$ |
| $\frac{Md}{Md_0}$ | $\left(\frac{D}{D_0}\right)^{2+\psi}$ | $\left(\frac{D}{D_0}\right)^{\psi(1+\kappa_p)-\chi_d(1-\kappa_p)+2}$ |
| $\frac{p}{p_0}$ | $\left(\frac{D}{D_0}\right)^{0}$ | $\left(\frac{D}{D_0}\right)^{-\xi+\kappa_p+\kappa_q}$ |
| $\frac{T_1 - T_0}{T_{1,0} - T_{0,0}}$ | $\left(\frac{D}{D_0}\right)^{0}$ | $\left(\frac{D}{D_0}\right)^{-\xi+\kappa_p+\kappa_q}$ |
Um die verfügbaren Modellgesetze anwenden zu können, müssen die zugeordneten Exponenten miteinander verknüpft werden. Hierzu werden ausschließlich diejenigen Schneckenzonen betrachtet, in denen Schmelze vorliegt. Ausgehend von der Energiebilanz der Schmelzezone ergeben sich die in der Tabelle dargestellten dimensionslosen Kennzahlen. Energetische Ähnlichkeit liegt jeweils dann vor, wenn die Kennzahlen eines Kennzahlensatzes konstant sind.
Tabelle: Kennzahlen und Annahmen für die Schmelzezone.
| Satz | $\Pi_{\dot{Q}}$ | $\Pi_\kappa$ | $\Pi_7$ | $\Pi_{12}$ | $\Pi_{11}$ | Annahmen |
|---|---|---|---|---|---|---|
| Satz 1 | $\Pi_{\dot{Q}} = \frac{\eta v L_{sz}}{h^2 \rho c_v \Delta T_{sz}}$ | $\Pi_\kappa = \frac{\dot{q} L_{sz} \left(1 - \frac{\beta}{\pi}\right)}{h v \rho c_v \Delta T_{sz}}$ | $\Pi_7 = \frac{\Delta p}{\rho c_v \Delta T}$ | - | - | $\dot{\gamma} \sim \frac{v}{h} \quad h \sim D^{\psi} \quad N \sim D^{-\chi} \quad v \sim D N \quad L_{sz} \sim D^{1+\omega}$ |
| Satz 2 | $\Pi_{\dot{Q}} = \frac{\eta v L_{sz}}{h^2 \rho c_v \Delta T_{sz}}$ | $\Pi_7 = \frac{\Delta p_{sz}}{\rho c_v \Delta T_{sz}}$ | - | $\Pi_{12} = \frac{\lambda \Delta T_w L_{sz} \left(1 - \frac{\beta}{\pi}\right)}{h^2 v \rho c_v \Delta T_{sz}}$ | $\Pi_{11} = \frac{\alpha h}{\lambda}$ | $\dot{\gamma} \sim \frac{v}{h} \quad h \sim D^{\psi} \quad N \sim D^{-\chi} \quad v \sim D N \quad L_{sz} \sim D^{1+\omega}$ |
Bei Polymerschmelzen ist die in den Kennzahlen auftretende Viskosität von der Temperatur und der Schergeschwindigkeit abhängig. Für den relevanten Verarbeitungsbereich genügt es, die Viskosität mittels einer Potenzfunktion zu beschreiben. Im allgemeinen Fall verschiebt sich bei einer Maßstabsvergrößerung der Maschine die Viskositätsfunktion in Richtung des in der Abbildung dargestellten Pfeils.
Abbildung: Viskosität als Funktion von Schergeschwindigkeit und Temperatur.
Viskositäts- und Temperaturänderungen können mithilfe der Gleichungen 13 und 14 bestimmt werden.
$$\frac{\eta}{\eta_0} = \left(\frac{\dot{\gamma}}{\dot{\gamma}_0}\right)^{-\kappa} \text{ mit } \kappa = 1-n \text{ für } T = \text{const.} \tag{13}$$
$$\frac{T}{T_0} = \left(\frac{\dot{\gamma}}{\dot{\gamma}_0}\right)^{-\xi} \tag{14}$$
Bezogen auf die Schmelzezone ergeben sich mit den in der Tabelle angegebenen Voraussetzungen die maßgebenden Zusammenhänge für den Drehzahlexponenten und den Gangtiefenexponenten, wie in der folgenden Tabelle beschrieben. Dabei wurden die Stoffwerte $\rho$, $\lambda$ und $c_v$ als invariant angenommen.
Tabelle: Drehzahl- und Gangtiefenexponenten
$$\psi_{T_w} = \frac{(1+\omega)(2-\kappa)}{(4-3\kappa)+2\xi} \leq \psi = 1 + \frac{\omega-\chi(1-\kappa+\xi)}{2-\kappa+\xi} \leq \psi_q = \frac{(1+\omega)(2-\kappa)}{3-2\kappa+\xi} \tag{15}$$
$$\chi_{T_w} = \frac{\psi_{T_w}(2+\xi)-(ω+\xi)}{1-\xi} \geq \chi \geq \chi_q = \frac{\psi_q(1+\xi)-(ω+\xi)}{1-\xi} \tag{16}$$
Die in der Tabelle angegebenen Gleichungen können zur Auslegung von Doppelschneckenextrudern herangezogen werden. Sind sowohl Modell- als auch Hauptausführung für eine Übertragung bereits festgelegt, so ist zu berücksichtigen, dass der Gangtiefenexponent aufgrund der eng kämmenden Geometrie eindeutig bestimmt ist.
In diesem Fall ergibt sich der Gangtiefenexponent aus seiner Definitionsgleichung:
$$\psi = \frac{\lg\left(\frac{h}{h_0}\right)}{\lg\left(\frac{D}{D_0}\right)} \tag{17}$$
Für eng kämmende Maschinen ist die sich daraus ergebende Ganggänge beziehungsweise Kanaltiefe eine Funktion des Achsabstands, da bei Vernachlässigung des Spiels folgende Beziehung gilt:
$$h_{max} = D - a \tag{18}$$
Aufgrund der Invarianz des Gangtiefenexponenten bei vorgegebener Geometrie lässt sich das Prinzip der vollständigen energetischen Ähnlichkeit für gleichsinnig drehende Doppelschneckenextruder im Allgemeinen nicht realisieren. Durch geeignete Wahl der Randbedingungen kann jedoch eine partielle energetische Ähnlichkeit erreicht werden. Nach Christiano [5] erscheint es zweckmäßig, dabei drei Fälle zu unterscheiden.
Modellübertragung
Konstante spezifische Leistung
Ausgangspunkt für diesen Ansatz ist die Kennzahl $\Pi_5$ der Schmelzezone. Unter der Annahme einer konstanten Schmelzeaustrittstemperatur und mit den bereits genannten Voraussetzungen ergibt sich für das Viskositätsverhältnis zwischen Modell- und Hauptausführung:
$$\frac{\eta}{\eta_0} = \left(\frac{D}{D_0}\right)^{2\psi + \chi - 2 - \omega}$$
Des Weiteren lässt sich die Schergeschwindigkeit durch die Beziehung
$$\frac{\dot{\gamma}}{\dot{\gamma}_0} = \left(\frac{D}{D_0}\right)^{1-\psi-\chi}$$
beschreiben. Logarithmiert man diese beiden Ausdrücke und eliminiert das Durchmesserverhältnis, so erhält man:
$$\lg \frac{\eta}{\eta_0} = \frac{2\psi + \chi - 2 - \omega}{1 - \psi - \chi} \lg \frac{\dot{\gamma}}{\dot{\gamma}_0}$$
Nach Gleichung 1.13 gilt für die Viskositätsfunktion bei konstanter Temperatur auch:
$$\lg \frac{\eta}{\eta_0} = (n - 1) \lg \frac{\dot{\gamma}}{\dot{\gamma}_0}$$
Damit ergibt sich der Drehzahlexponent für konstanten spezifischen Energieeintrag zu:
$$\chi = \frac{n - n\psi + 1 + \omega - \psi}{n}$$
Durch Einsetzen des Drehzahlexponenten erhält man den zugehörigen Durchsatz für diesen Betriebspunkt.
Konstanter Wärmestrom
Für die Heizleistung erhält man aus der Energiebilanz der Schmelzezone
$$\Pi_6 = \frac{\dot{q} L_{sz} \left(1 - \beta / \pi\right)}{h v \rho c_v \Delta T_{sz}}$$
Der Klammerausdruck kann näherungsweise als konstanter Wert angesehen werden [3]. Geht man ferner von konstanten Stoffwerten aus und ersetzt die Geschwindigkeit, so ergibt sich für das Verhältnis der Wärmestromdichten von Modell- und Hauptausführung:
$$\frac{\dot{q}}{\dot{q}_0} = \frac{L_{sz,0} h D N}{L_{sz} h_0 D_0 N_0} = \frac{\Delta T_{sz}}{\Delta T_{sz,0}} = \left(\frac{D}{D_0}\right)^{1-\psi-\chi} \frac{\Delta T_{sz}}{\Delta T_{sz,0}}$$
Unter Annahme einer konstanten Schmelzeaustrittstemperatur für Modell- und Hauptausführung muss folglich
$$\chi = \psi - \omega$$
gelten, um identische Wärmestromdichten zu erhalten. Der zu dosierende Massestrom ergibt sich, wie zuvor, durch Einsetzen des Exponenten in die Durchsatzgleichung.
Konstante Verweilzeit
Die mittlere Verweilzeit lässt sich als Quotient aus freiem Kanalvolumen und Volumenstrom darstellen.
$$\bar{t} = \frac{V_{frei}}{\dot{V}}$$
Die Substitution beider Größen durch
$$\dot{V} \sim b h D N \text{ und } V_{frei} \sim b h L$$
und die Bildung des Quotienten für Modell- und Hauptausführung führen zu der Gleichung:
$$\frac{\bar{t}}{\bar{t}_0} = \frac{L D_0 N_0}{L_0 D N} = \left(\frac{D}{D_0}\right)^{\psi + \chi}$$
Um die Forderung einer konstanten Verweildauer des Materials in Modell- und Hauptausführung einhalten zu können, muss
$$\chi = -\omega$$
gelten. Dies bedeutet, dass bei konstantem L/D-Verhältnis ($\omega = 0$) beide Maschinen mit identischer Drehzahl betrieben werden.
Symbolverzeichnis Scale-up
Lateinische Symbole
| Symbol | Bedeutung |
|---|---|
| $a$ | Achsabstand |
| $b$ | Kanalbreite |
| $c_v$ | spez. Wärmekapazität bei konstantem Volumen |
| $D$ | Schneckendurchmesser |
| $h$ | Kanaltiefe |
| $h_{max}$ | max. Kanaltiefe |
| $L$ | Länge |
| $M_d$ | Drehmoment |
| $\dot{m}$ | Massestrom |
| $N$ | Schneckendrehzahl |
| $n$ | Potenzgesetzexponent |
| $p$ | Druck an der Schneckenspitze |
| $\Delta p$ | Druckdifferenz |
| $P$ | Leistung |
| $\dot{Q}$ | Wärmestrom |
| $\dot{q}$ | Wärmestromdichte |
| $t$ | Zeit |
| $\bar{t}$ | mittlere Verweilzeit |
| $T$ | Temperatur |
| $T_1$ | Temperatur an der Schneckenspitze |
| $T_0$ | Starttemperatur |
| $\Delta T_w$ | Differenz zwischen Zylinderwandtemp. und mittl. Schmelzetemp. |
| $\Delta T_{SZ}$ | Temperaturdifferenz der Schmelzezone |
| $v$ | Umfangsgeschwindigkeit |
| $V_{frei}$ | freies Kanalvolumen |
| $\dot{V}$ | Volumenstrom |
| $\dot{V}_s$ | Volumenstrom infolge Schleppströmung |
| $\dot{V}_p$ | Volumenstrom infolge Druckströmung |
Griechische Symbole
| Symbol | Bedeutung |
|---|---|
| $\alpha$ | Wärmeübergangskoeffizient |
| $\beta$ | Eingriffswinkel |
| $\dot{\gamma}$ | Schergeschwindigkeit |
| $\eta$ | Viskosität |
| $\varphi_s$ | Gangsteigungswinkel |
| $\chi$ | Drehzahlexponent |
| $\kappa$ | Materialexponent |
| $\Pi$ | dimensionslose Kennzahl |
| $\lambda$ | Wärmeleitfähigkeit |
| $\rho$ | Dichte |
| $\omega$ | Exponent des L/D-Verhältnisses |
| $\xi$ | Temperaturexponent |
| $\psi$ | Gangtiefenexponent |
Indizes
| Index | Bedeutung |
|---|---|
| $0$ | Modell(-ausführung) |
| $SZ$ | Schmelzezone |
| $Tw$ | für konstante Wandtemperaturdifferenz |
| $\dot{q}$ | für konstante Wärmestromdichte |
Literatur
[1] Pawlowski, I.: Die Ähnlichkeitstheorie in der physikalisch-technischen Forschung, Springer-Verlag 1971
[2] Mayer, A.: Extruderbaureihen - Ein Beitrag zur Auslegung und Optimierung von Einschneckenextrudern, Dissertation RWTH Aachen 1984
[3] Potente, H.: Auslegung von Schneckenmaschinen-Baureihen, Carl Hanser Verlag 1981
[4] Erdmenger, R.: Mehrwellenschnecken der Verfahrenstechnik, Chem.-Ing.-Techn. 36, S.175-185, 1969
[5] Christiano, J. P.: Scale-up study of co- rotating fully intermeshing twin screw extruders using 47mm, 69mm, and 96.5mm diameters, Antec (Tagung), S.239-247, 1994