Dies ist eine alte Version des Dokuments!
Verweilzeitberechnung
Kürzeste Verweilzeit
Die kürzeste Verweilzeit $t_1$ ist definiert als Zeitspanne zwischen dem Eintreten des Materials in den Schneckenkanal und dem ersten Austreten des zugegebenen Materials oder eines Teils hiervon an den Schneckenspitzen. Bei der Betrachtung der verschiedenen Strömungen (Transversal-, Flanken- und Axialströmung) in einem rechteckigen Schneckenkanal wird deutlich, dass für alle Geschwindigkeitsprofile ein Ort existiert, bei dem keine Zirkulationsströmung vorhanden ist. Für newtonische Fluide ist dieses stets an der Stelle $y/h = 2/3$ der Fall. Schmelzeteilchen, die sich auf dieser Strömungsbahn bewegen, durchlaufen den Kanal in kürzester Verweilzeit. Auf der Grundlage dieser Betrachtungen und der Ergebnisse von D. Bigg und St. Middleman [MB74] wird von H. Potente und H. Lappe [PL86], [Lap85] vorgeschlagen, die kürzeste dimensionslose Verweilzeit für die Bedingung $\Theta_V > 0.5$ durch die einfache Approximationsfunktion:
$$\Theta_1 = \frac{3}{4}\pi_\dot V^{0.23(1-n)}$$
zu berechnen, wobei $\Theta_1(=t_1/\bar{t})$ die kürzeste dimensionslose Verweilzeit, $\pi_\dot V$ der dimensionslose Durchsatz und $n$ der Exponent des Potenzfließgesetzes ist. Den Einfluss des Fließgesetzexponenten $n$ auf die kürzeste dimensionslose Verweilzeit $\Theta_1$ verdeutlicht das Bild:
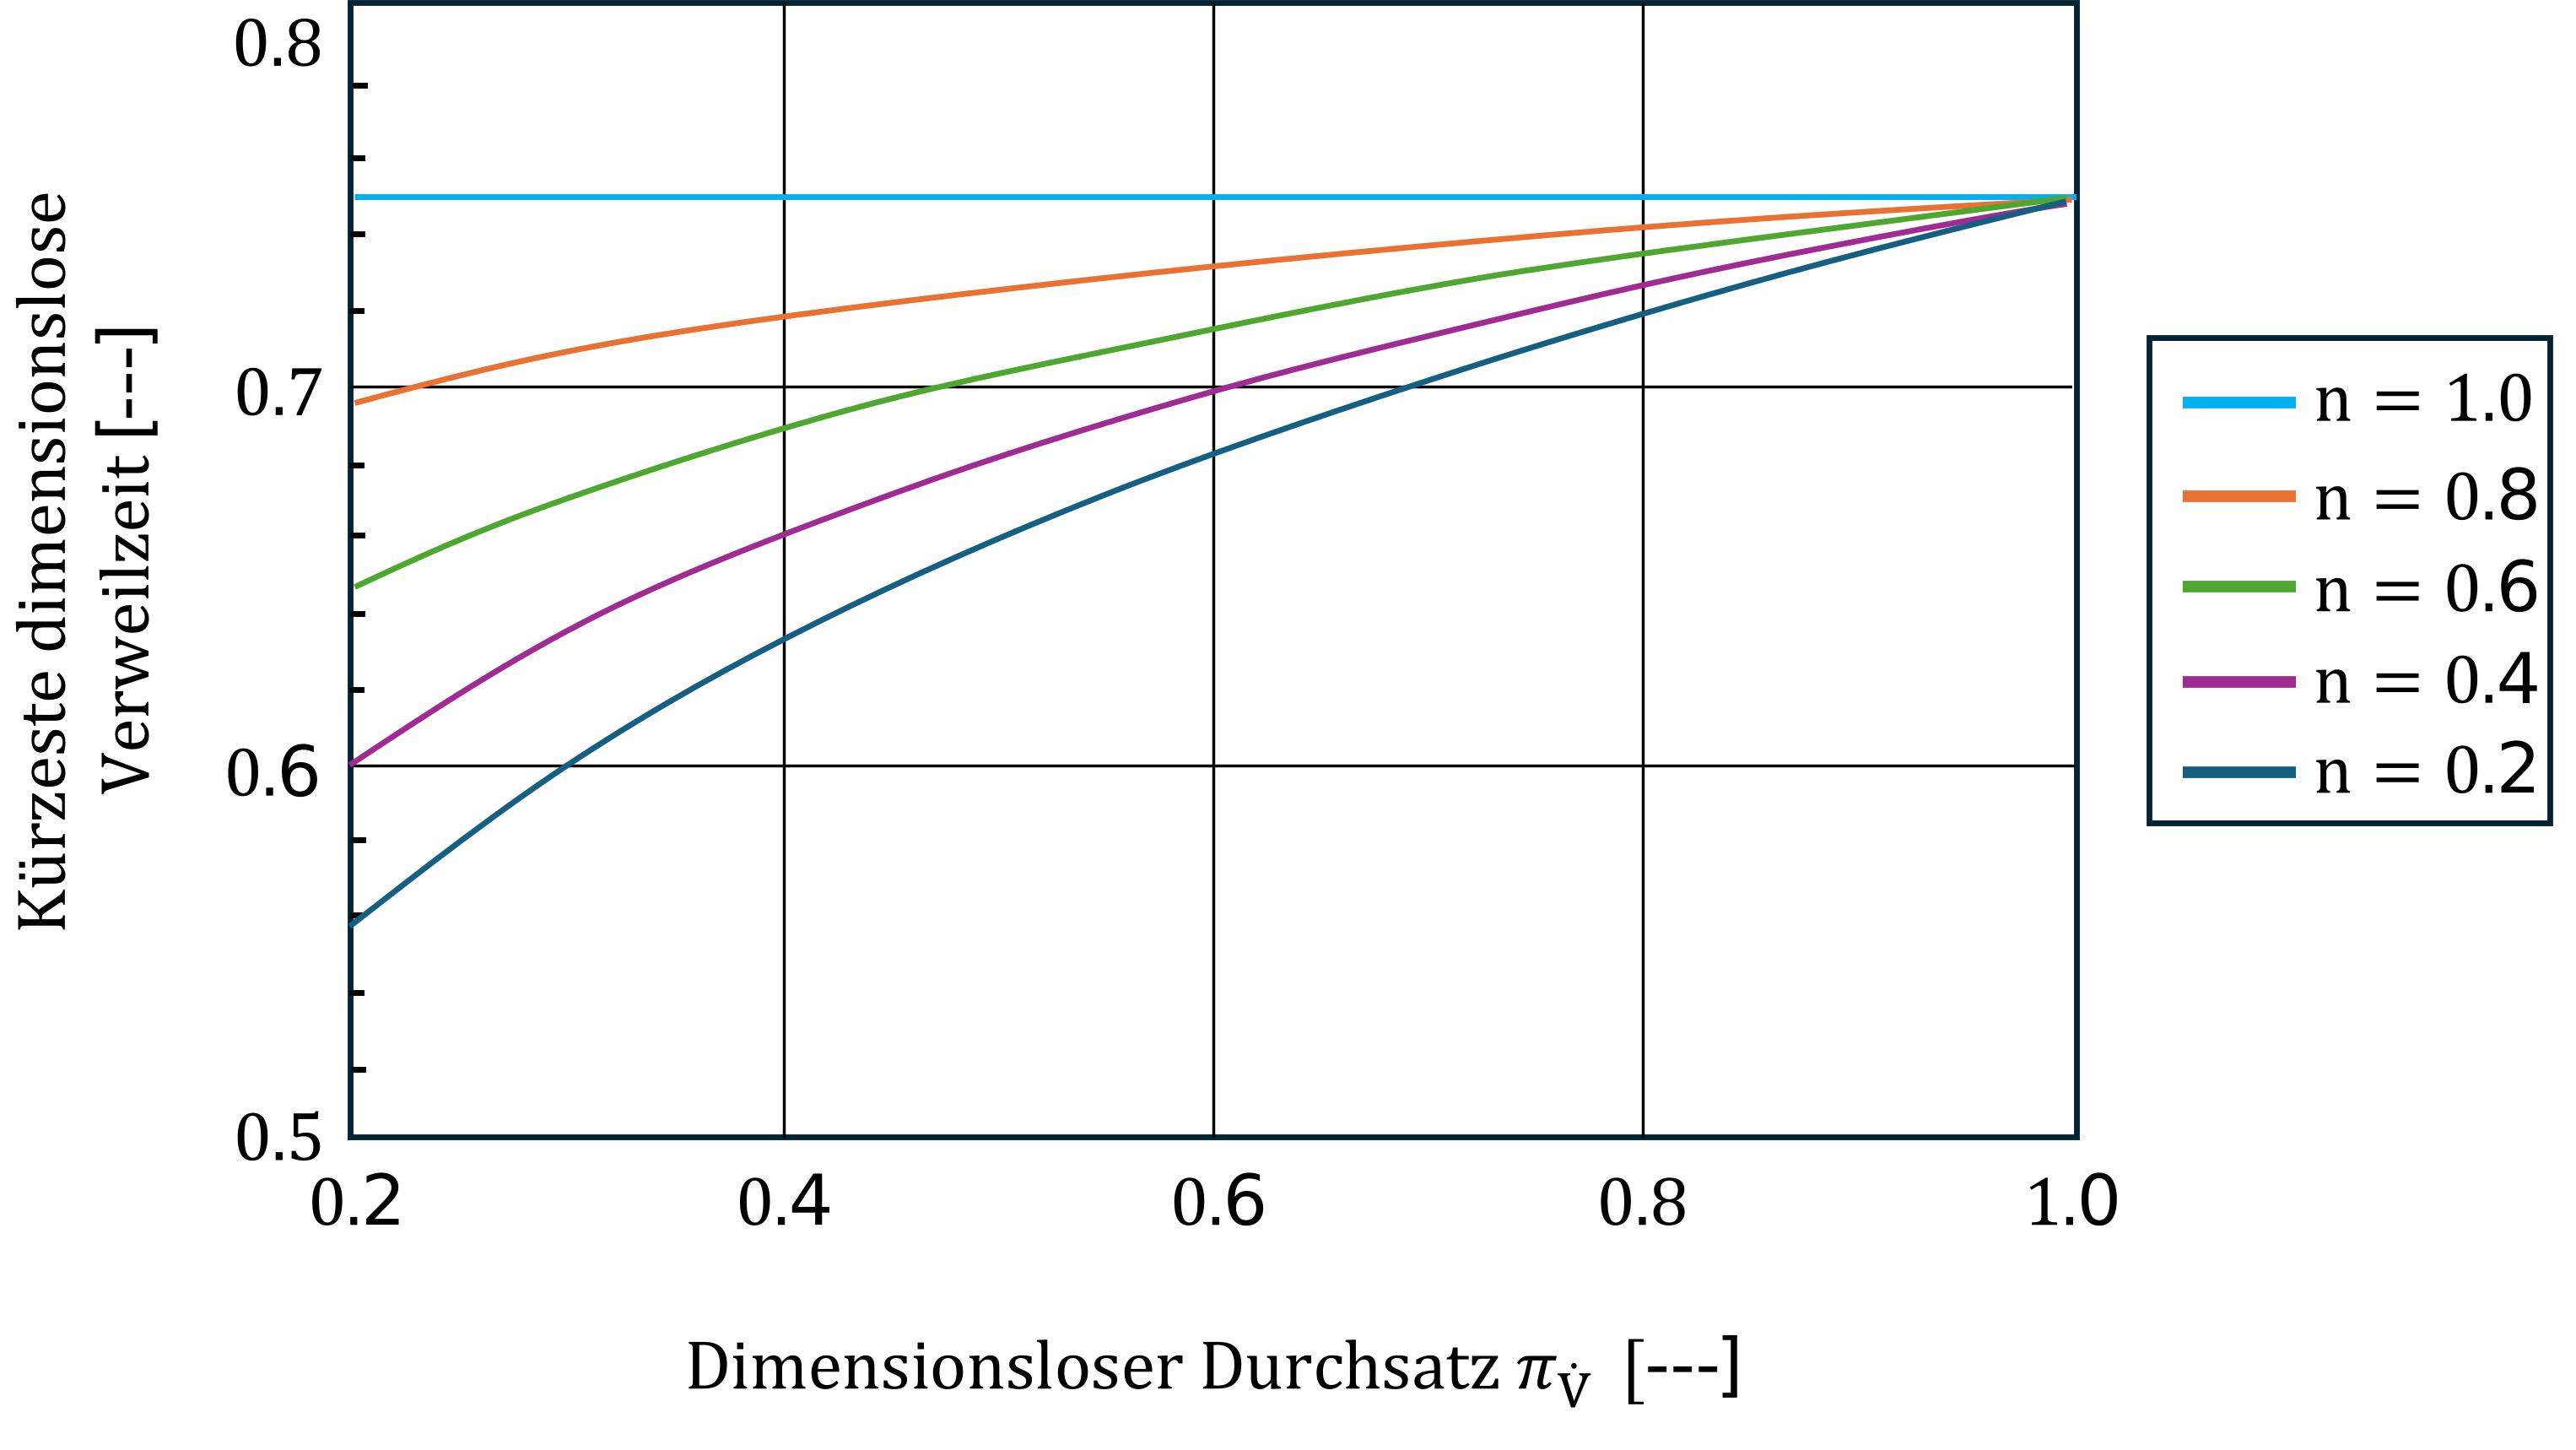
Abbildung: Einfluss des Fließgesetzexponenten auf die kürzeste dimensionslose Verweilzeit [Lap85], [Pot84], [PL85]
$\Theta_1$ nimmt für konstante dimensionslose Durchsätze $\pi_\dot V < 1$ mit kleiner werdendem $n$ ab. Bei newtonischen Schmelzen ist das Verhältnis von kürzester zu mittlerer Verweilzeit stets 3/4, d.h. eine Beeinflussung ist für einen Füllgrad von $f = 1$ weder durch Änderung der Maschinen- noch der Verfahrensparameter möglich.
Für Förder- und Rückförderschnecken müssen die folgenden Fälle unterschieden werden:
I. Förderelemente (rechtsgängige Schneckenelemente bzw. Knetblöcke):
- 1. Feststoffförderzone
Fall 1: $f < 1$
$$\Theta_1 = \frac{1}{2}$$
Fall 2: $f = 1$
$$\Theta_1 = 1$$
- 2. Schmelzeförderzone
Fall 1: $f < 1$
$$\Theta_1 = \frac{1}{2}$$
Fall 2: $f = 1$
$$\Theta_1 = \frac{3}{4}\pi_\dot V^{0.23(1-n)}$$
II. Rückförderelemente (linksgängige Schneckenelemente bzw. linksgängige Knetblöcke oder förderneutrale Knetblöcke):
$$\Theta_1 = 1$$
Die gesamte kürzeste Verweilzeit ergibt sich aus der Summation der Verweilzeiten einzelner Bereiche konstanter Geometrie.
$$t_1 = \sum_i (t_1)$$
Mittlere Verweilzeit
Die mittlere Verweilzeit ist definiert als der Quotient:
$$\bar{t} = \frac{A_{fr}L_{Be}\bar{f}}{\dot{V}}$$
Hierbei ist $A_{fr}L_{Be}\bar{f}$ das gefüllte Volumen eines Schneckenelementpaares und $\dot{V}$ der durch eine Dosierung aufgezwungene Volumenstrom. Bei konstanter Dichte gilt auch
$$\bar{t} = \frac{m}{\dot{m}}$$
Die gesamte mittlere Verweilzeit ergibt sich aus der Summation der Verweilzeiten einzelner Bereiche konstanter Geometrie:
$$\bar{t} = \sum_i \left(\frac{A_{fr}L_{Be}\bar{f}}{\dot{V}}\right)_i$$
Verweilzeitanalyse
Die Verweilzeitverteilungsfunktion für alle Schneckenmaschinenkonzepte kann durch eine doppelte Weibullverteilung beschrieben werden [PL86], [HKP89], [PFK+86], [Koc87], [Sch87], [Pot91], [Sch90], [Kes91], [PA90], [PA90], [PA90].
$$F(\Theta) = \left\{1 - e^{-c_1\left(\frac{\Theta-\Theta_1}{1-\Theta_1}\right)^{c_2}}\right\} \cdot \left\{1 - e^{-c_3\left(\frac{\Theta-\Theta_1}{1-\Theta_1}\right)^{c_4}}\right\}$$
Diese Funktion hängt von der kürzesten dimensionslosen Verweilzeit $\Theta_1$ und den Parametern $c_1$ bis $c_4$ ab, die für Schmelze- und Plastifizierextruder unterschiedliche Werte annehmen.
Die doppelte Weibullverteilung ist damit eine Funktion der dimensionslosen Verweilzeit $\Theta = t / \bar{t}$ mit der kürzesten dimensionslosen Verweilzeit $\Theta_1$ als Parameter. Die Differentiation der doppelten Weibullverteilung $F(\Theta)$ ergibt die Wahrscheinlichkeitsdichtefunktion $f(\Theta)$. Umgekehrt ergibt die Integration der Wahrscheinlichkeitsdichtefunktion $f(\Theta)$ in den Grenzen von $\Theta_1$ bis $\Theta$ die doppelte Weibullverteilung $F(\Theta)$,
$$F(\Theta) = \int_{\Theta_1}^{\Theta} f(\Theta) d\Theta$$
welche die Summe der bis zu einem bestimmten Zeitpunkt $\Theta$ aus dem Schneckenkanal austretenden Tracermenge angibt. Die Funktion verläuft zwischen 0 und 1.
Die Bestimmung der oben angesprochenen Parameter $c_1$ bis $c_4$ für Plastifizierextruder muss unter Einhaltung der folgenden Randbedingungen erfolgen [PL85], [PFK+86], [Koc87], [Sch87], [Pot91], [Sch90], [Kes91], [PA90], [PA90]:
- die kürzeste dimensionslose Verweilzeit $\Theta_1$ kann nur Werte zwischen 0 und 1 annehmen,
- es gilt das Minimalwertkriterium $0 < \Theta_1 < 1$,
- die mittlere dimensionslose Verweilzeit $\bar{\Theta}$ nimmt den Wert 1 an,
- charakteristische Werte der berechneten Verteilungskurven müssen mit den experimentellen Werten übereinstimmen; z.B. muss der Funktionswert für $\Theta = 1$ den experimentellen Wert gut approximieren, und die Lage des Maximums der Wahrscheinlichkeitsdichtefunktion muss dem experimentellen Wert entsprechen [PA90], [PA90], [Eng87],
- die Verteilungsfunktion muss die reine Blockströmung mit den Randbedingungen
$$F(\Theta) = \begin{cases} 0, & \text{für: } \Theta < 1 \\ 1, & \text{für: } \Theta \geq 1 \end{cases}$$
berücksichtigen,
- Bei der reinen Blockströmung gilt ferner: $\bar{\Theta} = \Theta_1 = 1$,
- die Verteilungsfunktion muss den Grenzfall des sogenannten idealen Mischers mit $\Theta_1 = 0$ durch $c_1 = c_2 = 1$ beschreiben,
- die Varianz $\sigma^2$ der Wahrscheinlichkeitsdichtefunktion
$$\sigma^2 = \int_{\Theta_1}^{\infty} (\Theta - 1)^2 f(\Theta)d\Theta$$
muss in Abhängigkeit von der kürzesten dimensionslosen Verweilzeit $\Theta_1$ monoton fallen und für $\Theta_1 = 1$ den Wert 0 bzw. für $\Theta_1 = 0$ den Wert 1 annehmen,
- die Varianz $\sigma^2$ der Wahrscheinlichkeitsdichtefunktion muss aus physikalischen Gründen wegen der Feststoffanteile immer kleiner sein als die eines Schmelzeextruders. Der Schmelzeextruder wurde in [PL85] behandelt.
Literatur
[Eng87] Engelhardt, M., et al.: Unveröffentlichte Studien- und Diplomarbeiten an der Universität Paderborn, KTP 1987-1991
[HKP89] Hensen, F.; Knappe, W.; Potente, H.: Handbuch der Kunststoff-Extrusionstechnik, Band 1, Hanser Publishers, München, Wien, 1989
[Kes91] Kessler, H.: Modell zum stationären und instationären Mischen in konventionellen Einschneckenextrudern, Dissertation, Universität Paderborn, 1991
[Koc87] Koch, M.: Berechnung und Auslegung von Nutbuchsenextrudern, Dissertation Universität Paderborn, 1987
[Lap85] Lappe, H.: Untersuchung zum Verweilzeitverhalten von Schmelze- und konventionellen Plastifizierextrudern, 1985
[MB74] Middleman, S.: Bigg, D.: Mixing in a Screw Extruder. A Model for Residence Time Distribution, Industrial Engineering Chemical Found, 13(1974)1
[PA90] Potente, H.; Ansahl, J.: Optimierung von Schneckenpaaren für die Aufbereitung und Verarbeitung von vorwiegend Polyolefinen auf gleichsinnig drehenden Zweischneckenmaschinen, DFG Forschungsvorhaben Po 171/16-1, 1990
[PA90] Potente, H.; Ansahl, J.: Verweilzeitcharakteristik von dichtkämmenden Gleichdrall-Doppelschneckenextrudern, Kunststoffe, 80(1990)8, 926 - 932
[PA90] Potente, H.; Ansahl, J.: Residence Time Characteristics of Tightly Intermeshing Co-Rotating Twin Screw Extruders, Kunststoffe German Plastics, 80(1990)8, 29-32
[PFK+86] Potente, H.; Fornefeld, A.; Koch, M.; Schultheis, S.M.: Verfahrenstechnische Auslegung von Plastifizier- und Schmelzeaggregaten - Kunststofftechnisches Seminar, Universität Paderborn, 1986
[PL85] Potente, H.; Lappe, H.: Verweilzeit- und Längsmischgradgleichungen für Schmelzeextruder, Kunststoffe, 75(1985)11, 855-858
[PL86] Potente, H.: Lappe, H.: Analysis of the residence time distribution in conventioned plasticising extruders, Plastics and Rubber Processing and Application, 6(1986)2, 135-140
[Pot84] Potente, H.: An Analysis of Residence Time Distribution in Plasticating Extruders, Advances in Polymer Technology, 4(1984)2, 147-154
[Pot91] Potente, H.: Rechnergestützte Extruderauslegung, Kunststofftechnisches Seminar, Paderborn, 1991
[Sch87] Schultheis, S.M.: Approximationsgleichungen zur Auslegung von gegenläufigen Doppelschneckenextrudern, Dissertation Universität Paderborn, 1987
[Sch90] Schulte, H.: Grundlagen zur verfahrenstechnischen Auslegung von Spritzgießplastifiziereinheiten, Dissertation, Universität Paderborn, 1990