Dies ist eine alte Version des Dokuments!
Großflächenschmelzefilter
Für die Herstellung hochwertiger Extrusionsprodukte wie Fasern und Folien werden an die Kunststofffiltration erhebliche Anforderungen gestellt. Hierbei muss der Filter die restlose Entfernung auch kleinster Verunreinigungen aus der Schmelze gewährleisten. Durch Lagerung und Handling des Granulats ist eine Kontaminierung der Schmelze mit kleinen Partikeln wie Metallabrieb oder Staub etc. nicht auszuschließen. Diese führen beim späteren Produkt zu inakzeptablen Qualitätseinbußen oder gar Faden- bzw. Folienabrissen.
Bei der Filtration empfindlicher Kunststoffe oder bei hohen Qualitätsanforderungen an den Filtrationsgrad muss die Verweilzeit und die Verweilzeitverteilung der Schmelze möglichst gering gehalten werden. Zudem kommen nur Filteranordnungen in Frage, bei denen große Filterflächen in kleinen Gehäusevolumina realisiert werden können [Hen82]. Diese Anforderungen werden durch eine konzentrische Anordnung der Filtereinsätze in Diskusform (Disc-Filter) erfüllt. Die Filtermedien werden dabei auf gelochte Stützkörper gespannt, die den Abfluss der gefilterten Schmelze zum Ausgang des Filtergehäuses ermöglichen.
Geometrie und Bezeichnungen der Schmelzefilter
Die in der folgenden Abbildung dargestellten Bezeichnungen dienen dazu den Großflächenschmelzefilter in Sektionen zu unterteilen.
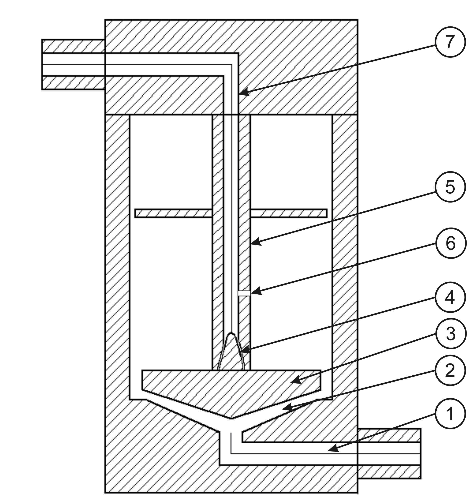
| Nr. | Bezeichnung | Kurzbezeichnung |
|---|---|---|
| 1 | Schmelzeeinlass, Einlaufrohr | Einlauf |
| 2 | Verteilerraum | Verteiler |
| 3 | Druckscheibe unter dem Filterscheibenstapel | Druckscheibe |
| 4 | Verdrängerkegel im Mittelrohr | Verdränger |
| 5 | Sammelrohr bzw. Dorn | Mittelrohr |
| 6 | Querbohrung ins Mittelrohr | Querbohrung |
| 7 | Schmelzeauslass, Auslaufrohr | Auslauf |
Für die einzelnen Sektionen müssen die geometrischen Größen (Durchmesser und Längen) separat angegeben werden.
Die Kombination aus Schmelzeeinlass und Verteilerraum wird im Eingabedialog als Einlauf zusammengefasst. Die Druckscheibe, der Verdränger, das Mittelrohr und die Querbohrungen werden als Mittelstück kombiniert. Der Schmelzeauslass bleibt als Auslauf bestehen.
Berechnungsmodell
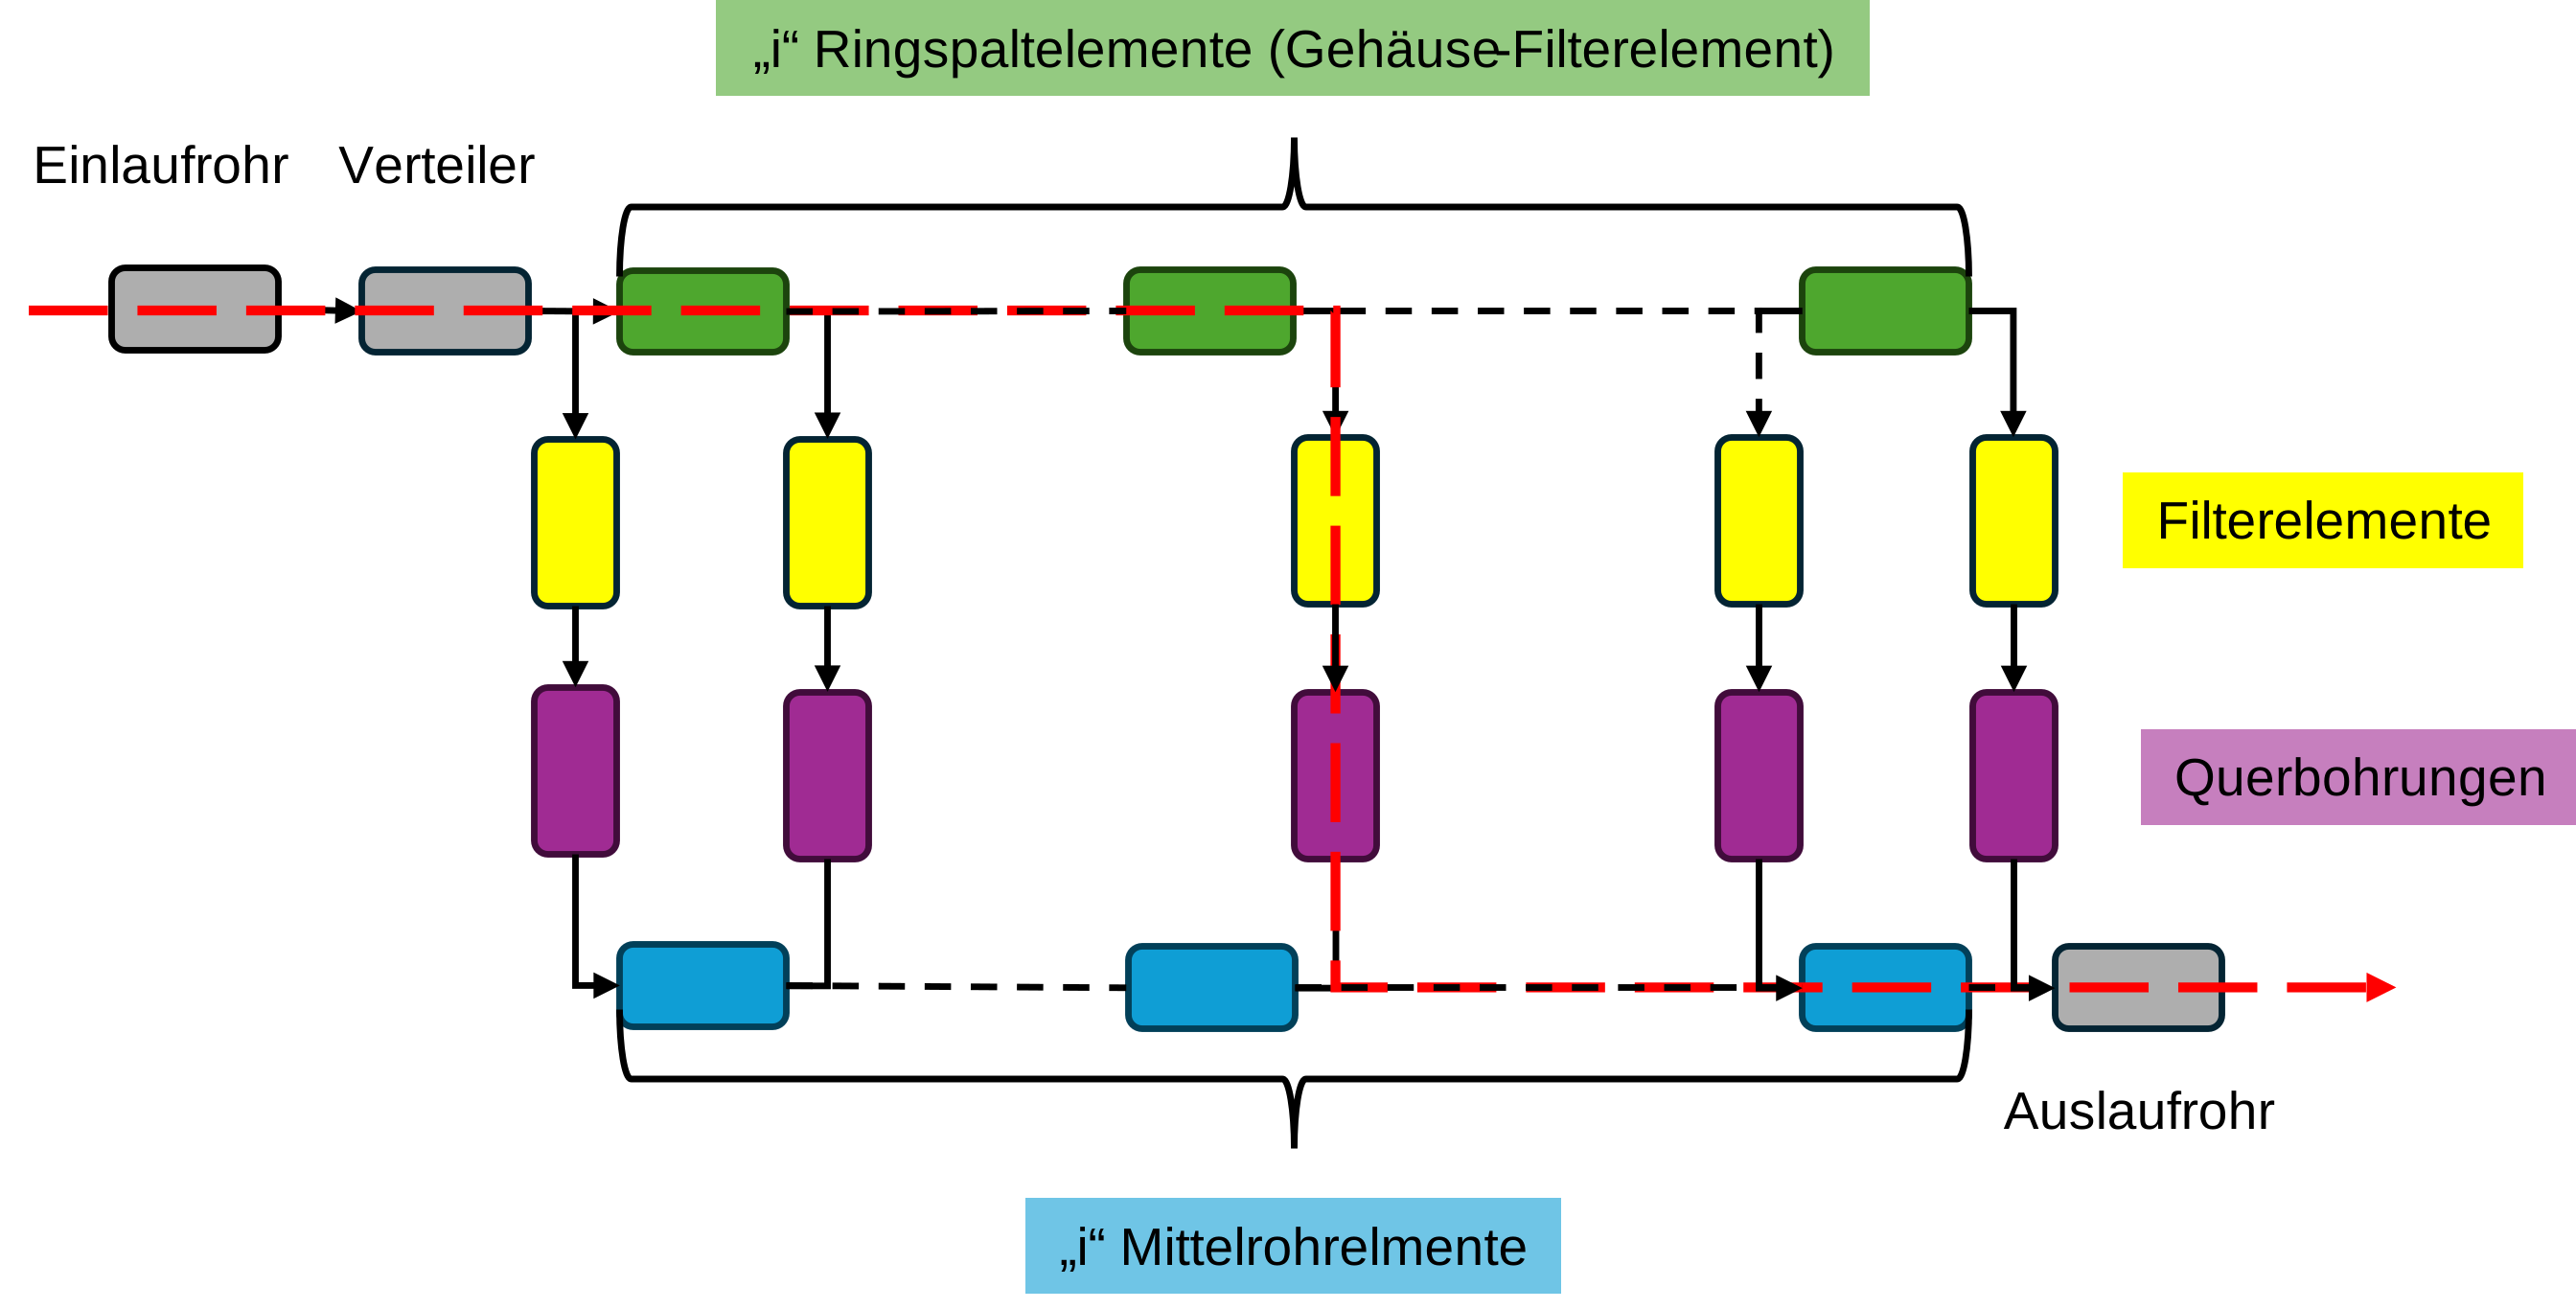
Die analytische Berechnung des Großflächenschmelzefilters wird mit Hilfe der Netzwerkmethode realisiert. Zunächst muss dieser durch ein geeignetes rheologisches Modell ersetzt werden. Dies geschieht durch Zerlegung in rheologisch einfache Abschnitte und anschließende Verkettung dieser analytisch beschreibbaren Strömungswiderstände.
Als Voraussetzung zur Berechnung werden in diesem Kapitel die vereinfachenden Annahmen zusammengefasst und die Randbedingungen definiert:
Berechnungsvoraussetzungen
Zunächst gelten folgende grundlegende Annahmen:
- Stationäre Strömung (gleichmäßig und zeitunabhängig)
- Laminare Strömung (keine turbulenten Effekte)
- Vernachlässigung elastischer Effekte
- keine thixotropen und rheopexen Effekte (keine zeitabhängige Viskosität)
Randbedingungen am Schmelzefilter (global)
Für den gesamten Filter werden darüber hinaus folgende Annahmen getroffen:
- Betrachtung des Filterscheibenstapels als poröses, dickwandiges Rohr
- Keine Ein- und Auslaufdruckverluste
- Konstante Dichte, druck- und temperaturunabhängig
- Druckunabhängige Viskosität
Vereinfachungen am Einzelelement des Filters
Im einzelnen Widerstandselement werden, um die analytische Berechnung der Elemente zu ermöglichen, folgende Vereinfachungen vorgenommen:
- Konstante Geometrie, beispielsweise werden konische Abschnitte durch zylindrische ersetzt
- Konstanter Massenstrom, Ab- und Zufluss nur an den Elementknoten
- Konstante Viskosität $\eta_i = f(\dot{\gamma}_i) = const.$
Da sich innerhalb eines Abschnitts weder die Geometrie noch der Massenstrom ändern, bleibt die Schergeschwindigkeit konstant. Wegen der ebenfalls nahezu konstanten Temperatur kann die Viskositätsänderung lokal vernachlässigt werden.
Zerlegung in Elemente gleicher Randbedingung
Die Modellierung des Filters erfordert eine Zerlegung in analytisch beschreibbare Elemente. Die Verkettung dieser Elemente wird im Folgendem beschrieben.
Der Filter wird dazu in eine Anzahl von i Abschnitten zerlegt, d.h. Gehäusespalt- und Mittelrohrelemente gleicher Länge sowie Filterelemente gleicher Höhe (vgl. Abbildung).
Einlaufrohr
Das Einlaufrohr ist ein einfaches zylindrisches Rohr, die Druckverlustberechnung erfolgt mit der Formel:
$$\Delta p = \frac{8 \cdot \eta \cdot \dot{V} \cdot L}{\left(\frac{D}{2}\right)^4 \cdot \pi} = \frac{8 \cdot \eta \cdot \dot{m} \cdot L}{\left(\frac{D}{2}\right)^4 \cdot \pi \cdot \rho_m} \tag{1}$$
Für die repräsentative Schergeschwindigkeit (vgl. Werkzeugberechnung) gilt:
$$\overline{\dot{\gamma}}_{strukturviskos} = \overline{\dot{\gamma}}_{newtonisch} \cdot 0,815 = \frac{4 \cdot \dot{m}}{R^3 \cdot \pi \cdot \rho_m} \cdot 0,815 \tag{2}$$
Verteiler
Der Verteiler besteht aus drei Abschnitten (Kegelstumpf, Rohr und Ringspalt), die in Reihe geschaltet sind. Der Druckverlust des Verteilers ergibt sich somit aus der Addition der drei Abschnittsdruckverluste.
Für die Druckverluste und Schergeschwindigkeiten gelten folgende Beziehungen:
Rohr:
$$\Delta p = \frac{8 \cdot \eta \cdot \dot{V} \cdot L}{\left(\frac{D}{2}\right)^4 \cdot \pi} = \frac{8 \cdot \eta \cdot \dot{m} \cdot L}{\left(\frac{D}{2}\right)^4 \cdot \pi \cdot \rho_m} \tag{3}$$
$$\overline{\dot{\gamma}}_{strukturviskos} = \overline{\dot{\gamma}}_{newtonisch} \cdot 0,815 = \frac{4 \cdot \dot{m}}{R^3 \cdot \pi \cdot \rho_m} \cdot 0,815 \tag{4}$$
Ringspalt:
$$\Delta p = \frac{12 \cdot \eta \cdot \dot{V} \cdot L}{\frac{D_A + D_I}{2} \cdot \pi \cdot \left(\frac{D_A - D_I}{2}\right)^3} = \frac{12 \cdot \eta \cdot \dot{m} \cdot L}{\frac{D_A + D_I}{2} \cdot \pi \cdot \left(\frac{D_A - D_I}{2}\right)^3 \cdot \rho_m} \tag{5}$$
$$\overline{\dot{\gamma}}_{strukturviskos} = \frac{\dot{V}}{(R_A^2 - R_I^2) \cdot \bar{R}} ; mit \bar{R} = R_A \left[1 + k^2 + \frac{1 - k^2}{\ln(k)}\right]^{1/2}, k = \frac{R_I}{R_A} \tag{6}$$
Kegelstumpf:
$$\Delta p = \frac{8 \cdot \eta \cdot \dot{V} \cdot L}{\bar{R}^4 \cdot \pi} \cdot \frac{1 - \left(\frac{R_2}{R_1}\right)}{3 \cdot \left(\frac{R_1}{R_2} - 1\right)} = \frac{\eta \cdot \dot{m} \cdot L}{\left(\frac{\bar{D}}{2}\right)^4 \cdot \pi \cdot \rho_m} \cdot \frac{1 - \left(\frac{D_2}{D_1}\right)}{3 \cdot \left(\frac{D_1}{D_2} - 1\right)} \tag{7}$$
$$\overline{\dot{\gamma}}_{strukturviskos} = \frac{4 \cdot \dot{m}}{\left(\frac{\bar{D}}{2}\right)^3 \cdot \pi \cdot \rho_m} \cdot \left[\frac{1 - \left(\frac{D_2}{D_1}\right)}{3 \cdot \left(\frac{D_1}{D_2} - 1\right)}\right]^{3/4} \cdot 0,815 \tag{8}$$
Der Index 1 bezieht sich auf den Eingangsquerschnitt und der Index 2 auf den Ausgangsquerschnitt.
Gehäusespalt
Der Spalt zwischen Gehäuse und Außenfläche des Filterelements kann abschnittsweise als ein Ringspaltsegment betrachtet werden. Hierbei ist anzumerken, dass der Massenstrom schrittweise um den jeweiligen Filterstrom abnimmt. Es gelten folgende Beziehungen für den Druckabfall:
$$\Delta p_i = \frac{12 \cdot \eta \cdot \dot{V} \cdot L}{\frac{D_A + D_I}{2} \cdot \pi \cdot \left(\frac{D_A - D_I}{2}\right)^3} = \frac{12 \cdot \eta \cdot \dot{m} \cdot L}{\frac{D_A + D_I}{2} \cdot \pi \cdot \left(\frac{D_A - D_I}{2}\right)^3 \cdot \rho_m} \tag{9}$$
$$\overline{\dot{\gamma}}_{strukturviskos} = \frac{\dot{V}}{(R_A^2 - R_I^2) \cdot \bar{R}} ; mit \bar{R} = R_A \left[1 + k^2 + \frac{1 - k^2}{\ln(k)}\right]^{1/2}, k = \frac{R_I}{R_A} \tag{10}$$
$$\dot{V}_i \neq \dot{V}_{i-1}; \dot{m}_i \neq \dot{m}_{i-1} \tag{11}$$
Filterelement
Der Druckverlust im Filterelement selbst wird mit Hilfe eines normierten Filterkennwertes, dem spezifischen Druckverlust, berechnet.
$$\Delta p_i^F = dp^F \cdot \frac{\dot{V} \cdot \eta \cdot n_i}{nd}, mit [dp^F] = \frac{bar \cdot h}{kg \cdot Pas} \tag{12}$$
Die Ermittlung dieses Filterkennwertes erfolgt nach Herstellerangaben. Die Firma Pall gibt Druckfaktoren (K) in Tabellenform an, der Druckverlust eines Filterstapels (nicht des kompletten Schmelzefilters) berechnet sich damit gemäß folgender Gleichung:
$$\Delta p_{Pall}[psi] = K \cdot \frac{\eta[poise]}{1000} \cdot \frac{\dot{V}[lbs/h]}{nd} \cdot \frac{1}{A[ft^2]} \cdot \frac{1}{\rho[g/cm^3]} \tag{13}$$
Eine ähnliche Vorgehensweise empfiehlt die Firma Fairey. Der Druckverlust ergibt sich in diesem Fall zu:
$$\Delta p_{Fairy}[bar] = K \cdot \frac{\eta[poise]}{3000} \cdot \frac{\dot{V}[kg/h]}{1724,4} \cdot \frac{1}{\rho[g/cm^3]} \cdot \frac{60}{nd} \tag{14}$$
Den so berechneten Druckverlust für einen spezifischen Filterstapel normiert man nun auf den materialunabhängigen spezifischen Druckverlust pro Disc:
$$dp^F = \frac{\Delta p_{Hersteller}}{\dot{V} \cdot \eta} \cdot nd \tag{15}$$
Nach Ermittelung des Druckverlustes gemäß den Angaben eines anderen Herstellers folgt anschließend analog die Normierung nach letztgenannter Gleichung.
Zur Berechnung der Viskosität wird gemäß [Pal07] eine konstante Schergeschwindigkeit von $\dot{\gamma} = 20s^{-1}$ angenommen.
Querbohrung
Die Querbohrungen sind Rohrabschnitte, die pro Filterabschnitt parallel durchströmt werden. Der Filterstrom teilt sich dabei auf $n_q/i$ Querbohrungen auf. Der Druckverlust über das Bündel Querbohrungen im Abschnitt i ergibt sich demnach mit Formel zu:
$$\Delta p = \frac{8 \cdot \eta \cdot \frac{i}{n_q} \cdot \dot{V} \cdot L}{\left(\frac{D}{2}\right)^4 \cdot \pi} = \frac{8 \cdot \eta \cdot \frac{i}{n_q} \cdot \dot{m} \cdot L}{\left(\frac{D}{2}\right)^4 \cdot \pi \cdot \rho_m} \tag{16}$$
$$\overline{\dot{\gamma}}_{strukturviskos} = \overline{\dot{\gamma}}_{newtonisch} \cdot 0,815 = \frac{4 \cdot \frac{i}{n_q} \cdot \dot{m}}{R^3 \cdot \pi \cdot \rho_m} \cdot 0,815 \tag{17}$$
Mittelrohr
Oberhalb des Verdrängers kann das Mittelrohr abschnittsweise als einfache Rohrströmung gemäß
$$\Delta p = \frac{8 \cdot \eta \cdot \dot{V} \cdot L}{\left(\frac{D}{2}\right)^4 \cdot \pi} = \frac{8 \cdot \eta \cdot \dot{m} \cdot L}{\left(\frac{D}{2}\right)^4 \cdot \pi \cdot \rho_m} \tag{18}$$
$$\overline{\dot{\gamma}}_{strukturviskos} = \overline{\dot{\gamma}}_{newtonisch} \cdot 0,815 = \frac{4 \cdot \dot{m}}{R^3 \cdot \pi \cdot \rho_m} \cdot 0,815 \tag{19}$$
berechnet werden.
Im unteren Teil wird eine Ringspaltströmung um den Verdrängerkegel gemäß Formel
$$\Delta p = \frac{12 \cdot \eta \cdot \dot{V} \cdot L}{\frac{D_A + D_I}{2} \cdot \pi \cdot \left(\frac{D_A - D_I}{2}\right)^3} = \frac{12 \cdot \eta \cdot \dot{m} \cdot L}{\frac{D_A + D_I}{2} \cdot \pi \cdot \left(\frac{D_A - D_I}{2}\right)^3 \cdot \rho_m} \tag{20}$$
$$\overline{\dot{\gamma}}_{strukturviskos} = \frac{\dot{V}}{(R_A^2 - R_I^2) \cdot \bar{R}} ; mit \bar{R} = R_A \left[1 + k^2 + \frac{1 - k^2}{\ln(k)}\right]^{1/2}, k = \frac{R_I}{R_A} \tag{21}$$
berechnet, wobei innerhalb jedes Abschnitts eine konstante Spalthöhe angenommen wird. In beiden Fällen erfolgt die Berechnung jeweils mit schrittweise zunehmendem Massenstrom.
Auslaufrohr
Die Berechnung des Auslaufrohrs erfolgt analog dem Einlaufrohr.
Bilanzierung des gesamten Schmelzefilters
Der Druckverlust über dem gesamten Schmelzefilter ergibt sich aus der Addition der Einzeldruckverluste entlang eines Strompfades. Gemäß der Maschenregel muss dieser Gesamtdruckverlust unabhängig vom betrachteten Stromfaden konstant sein. Das zu lösende Gleichungssystem des kompletten Schmelzefilters kann wie folgt beschrieben werden:
$$\Delta p^{ges}(i) = \Delta p^E + \Delta p^V + \sum_{j=0}^{i-1} \Delta p_j^G + \Delta p_i^F + \Delta p_i^q + \sum_{j=1}^{n_I} \Delta p_j^R + \Delta p^A = const \forall i \tag{22}$$
Hierbei gibt die Variable i die Höhe an, in der der betrachtete Stromfaden von der axialen Gehäusespaltströmung in die radiale Filterelementdurchströmung abzweigt. Dabei können die Terme den geometrischen Widerständen des rheologischen Modells wie folgt zugeordnet werden:
Dieses Gleichungssystem für den kompletten Schmelzefilter ist nur von den einzelnen Filterströmen abhängig.
- Durch Aufteilung des Filters in eine Anzahl Abschnitte „i„ ergeben sich ebenso viele mögliche Strompfade, d.h. ein System mit „i“ Gleichungen.
- Diese Gleichungen enthalten als Unbekannte die Anzahl „i„ Filterdurchsätze sowie den Gesamtdruckverlust, d.h. die Gesamtzahl der Unbekannten im Gleichungssystem ist „i+1“.
- Dieses Gleichungssystem ist einfach unterbestimmt und somit näherungsweise lösbar.
- Bei der numerischen Berechnung wird der Gesamtdruckverlust iterativ minimiert. Dazu bestimmt das Programm den Gesamtdruckverlust und ändert die Filterströme marginal, um anschließend den Druckverlust erneut zu berechnen und die Ergebnisse miteinander zu vergleichen. Schrittweise wird so die „optimale„ Durchflussverteilung mit dem geringsten Druckverlust ermittelt.
Literatur
[Hen82]
[Mic91] Michaeli, W.:„Extrusionswerkzeuge für Kunststoffe und Kautschuk“ Carl Hanser Verlag, München, 1991
[Pal07]